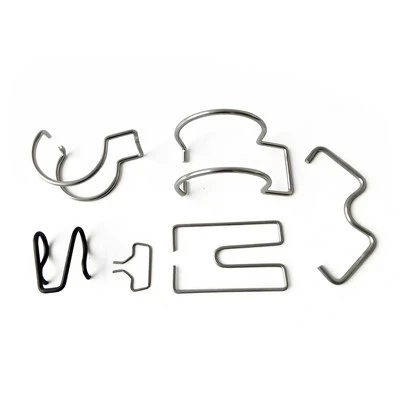
Sebagai pembekal berpengalaman Membentuk Bahagian Setem, saya telah menyaksikan sendiri tarian yang rumit antara kelajuan penyejukan dan kualiti bahagian setem bentuk panas. Proses penyejukan adalah fasa kritikal dalam pembuatan bahagian ini, dan kelajuannya boleh memberi kesan yang jauh ke atas pelbagai aspek produk akhir.
1. Transformasi Struktur Mikro
Kelajuan penyejukan memberi kesan ketara kepada struktur mikro bahagian pengecapan yang terbentuk panas. Apabila bahagian panas - terbentuk, ia bermula dalam keadaan austenit suhu tinggi. Semasa ia sejuk, struktur mikro yang berbeza boleh terbentuk bergantung pada kadar penyejukan.
Pada kelajuan penyejukan yang agak perlahan, austenit mempunyai lebih banyak masa untuk berubah menjadi ferit dan pearlit. Ferit ialah fasa lembut dan mulur, dan pearlit terdiri daripada lapisan ferit dan simentit berselang-seli. Ini menghasilkan bahagian dengan kekuatan yang lebih rendah dan kemuluran yang lebih tinggi. Sebagai contoh, dalam sesetengah aplikasi di mana kebolehbentukan selepas pengecapan adalah penting, kelajuan penyejukan yang lebih perlahan mungkin lebih disukai untuk mendapatkan struktur mikro yang lebih mulur.
Sebaliknya, kelajuan penyejukan yang cepat boleh menyebabkan pembentukan martensit. Martensit adalah fasa yang sangat keras dan rapuh. Apabila kadar penyejukan cukup tinggi, austenit berubah menjadi martensit tanpa resapan atom karbon. Transformasi pantas ini berlaku disebabkan oleh mekanisme jenis ricih. Dalam industri automotif, di mana bahagian berkekuatan tinggi diperlukan untuk keselamatan dan prestasi, kelajuan penyejukan yang pantas sering digunakan untuk mencapai struktur mikro martensit dalam bahagian pengecapan yang terbentuk panas. Sebagai contoh,Bahagian Logam Penghantardigunakan dalam sistem penghantar tekanan tinggi mungkin mendapat manfaat daripada struktur martensit untuk menahan beban dan haus yang berat.
2. Penjanaan Tekanan Sisa
Kelajuan penyejukan juga memainkan peranan penting dalam penjanaan tegasan sisa dalam bahagian pengecapan yang terbentuk panas. Tegasan sisa ialah tegasan dalaman yang kekal dalam bahan selepas proses pembuatan selesai.
Apabila kelajuan penyejukan tidak sekata di seluruh bahagian, kawasan bahan yang berbeza menguncup pada kadar yang berbeza. Penguncupan pembezaan ini membawa kepada perkembangan tegasan sisa. Sebagai contoh, jika permukaan luar bahagian pengecapan yang terbentuk panas menyejuk jauh lebih cepat daripada teras dalam, lapisan luar akan cuba mengecut dengan lebih cepat, menyebabkan ia berada dalam keadaan mampatan semasa teras dalam berada dalam ketegangan.
Tegasan sisa yang tinggi boleh mempunyai beberapa kesan negatif pada bahagian tersebut. Ia boleh menyebabkan herotan semasa pemesinan atau proses rawatan haba berikutnya. Dalam sesetengah kes, tegasan baki malah boleh menyebabkan keretakan terbentuk dari semasa ke semasa, terutamanya dalam keadaan pemuatan kitaran. Untuk mengurangkan isu-isu ini, adalah penting untuk mengawal kelajuan penyejukan secara seragam yang mungkin di seluruh bahagian. Ini mungkin melibatkan penggunaan lekapan penyejukan khusus atau melaraskan medium penyejukan untuk memastikan kadar penyejukan yang konsisten.
3. Ketepatan Dimensi
Kelajuan penyejukan mempunyai kesan langsung pada ketepatan dimensi bahagian pengecapan yang terbentuk panas. Apabila bahan menyejuk, ia mengecut, dan jumlah penguncupan adalah berkaitan dengan kelajuan penyejukan.


Kelajuan penyejukan yang lebih pantas biasanya menghasilkan penguncupan yang lebih cepat. Jika penyejukan tidak dikawal dengan betul, ini boleh menyebabkan variasi dimensi pada bahagian tersebut. Contohnya, jika bahagian mempunyai bahagian nipis dan tebal, bahagian nipis mungkin sejuk lebih cepat dan mengecut lebih daripada bahagian tebal, menyebabkan meledingkan atau perubahan dalam bentuk keseluruhan bahagian.
Dalam aplikasi yang memerlukan dimensi yang tepat, seperti komponen aeroangkasa atau bahagian jentera ketepatan, kawalan ketat terhadap kelajuan penyejukan adalah penting. Pengilang sering menggunakan sistem penyejukan terkawal komputer untuk memastikan bahawa kadar penyejukan adalah konsisten dan bahagian tersebut mengekalkan dimensi yang dikehendaki dalam toleransi yang ditentukan.
4. Sifat Mekanikal
Sifat mekanikal bahagian pengecapan yang terbentuk panas, seperti kekerasan, kekuatan, dan keliatan, berkait rapat dengan kelajuan penyejukan.
Seperti yang dinyatakan sebelum ini, kelajuan penyejukan pantas yang membawa kepada pembentukan martensit meningkatkan kekerasan dan kekuatan bahagian. Walau bagaimanapun, martensit kekerasan tinggi juga datang dengan keliatan rendah, menjadikan bahagian itu lebih mudah terdedah kepada keretakan rapuh. Sebaliknya, kelajuan penyejukan yang lebih perlahan yang menghasilkan mikrostruktur ferit - perlit menghasilkan kekerasan dan kekuatan yang lebih rendah tetapi keliatan yang lebih tinggi.
Dalam sesetengah kes, gabungan kelajuan penyejukan yang berbeza boleh digunakan untuk mencapai keseimbangan antara kekuatan dan keliatan. Sebagai contoh, sesuatu bahagian mungkin pada mulanya disejukkan dengan cepat untuk membentuk lapisan luar yang keras dan kemudian disejukkan dengan lebih perlahan untuk memastikan teras yang lebih keras. Pendekatan ini boleh memberi manfaat dalam aplikasi di mana bahagian itu perlu menahan kesan dan haus, sepertiBahagian Logam Bengkokdigunakan dalam peralatan pembinaan.
5. Kualiti Permukaan
Kelajuan penyejukan juga boleh menjejaskan kualiti permukaan bahagian setem yang terbentuk panas. Kelajuan penyejukan yang cepat kadangkala boleh menyebabkan pembentukan kecacatan permukaan seperti retak atau skala.
Apabila permukaan menyejuk terlalu cepat, tegasan haba boleh melebihi keliatan patah bahan, yang membawa kepada pembentukan rekahan permukaan. Selain itu, penyejukan pantas boleh menyebabkan pembentukan skala oksida tebal pada permukaan bahagian tersebut. Skala ini boleh menjadi sukar untuk dialih keluar dan boleh menjejaskan penampilan dan prestasi bahagian tersebut.
Untuk meningkatkan kualiti permukaan, kelajuan penyejukan yang lebih terkawal mungkin diperlukan. Untuk sesetengah aplikasi mewah, seperti bahagian luar automotif yang boleh dilihat atau komponen logam hiasan, ini amat penting. Menggunakan suasana pelindung semasa menyejukkan atau menggunakan medium penyejukan yang mengurangkan pembentukan skala boleh membantu untuk mencapai kemasan permukaan yang lebih baik.
6. Pemilihan Bahan dan Kelajuan Penyejukan
Pilihan bahan untuk bahagian pengecapan yang dibentuk panas juga mempengaruhi kelajuan penyejukan yang optimum. Bahan yang berbeza mempunyai ciri transformasi fasa dan sifat terma yang berbeza.
Sebagai contoh,Bahagian Setem Keluli Manganmempunyai sifat unik yang memerlukan kelajuan penyejukan tertentu. Keluli mangan terkenal dengan keupayaan pengerasan kerja yang tinggi, dan kelajuan penyejukan boleh menjejaskan struktur mikro dan sifat yang terhasil. Kelajuan penyejukan yang betul diperlukan untuk meningkatkan rintangan haus dan keliatannya.
Secara amnya, keluli aloi dengan unsur pengaloian yang berbeza akan bertindak balas secara berbeza terhadap kelajuan penyejukan. Sesetengah unsur pengaloian boleh mengalihkan suhu transformasi fasa dan menukar kadar penyejukan kritikal, yang bermaksud bahawa kelajuan penyejukan perlu dilaraskan dengan sewajarnya untuk mencapai struktur mikro dan sifat yang dikehendaki.
Sebagai pembekal Bahagian Stamping Membentuk, kami memahami kepentingan mengawal kelajuan penyejukan untuk memenuhi keperluan khusus pelanggan kami. Sama ada anda memerlukan bahagian berkekuatan tinggi untuk aplikasi tugas berat atau bahagian dengan ketepatan dimensi dan kualiti permukaan yang sangat baik, kami mempunyai kepakaran dan teknologi untuk memastikan proses penyejukan yang optimum. Jika anda berada di pasaran untuk Bahagian Setem Membentuk berkualiti tinggi, kami menjemput anda untuk menghubungi kami untuk perbincangan perolehan. Kami komited untuk memberikan anda penyelesaian tersuai yang memenuhi spesifikasi tepat anda.
Rujukan
- Smith, J. (2018). "Mikrostruktur dan Sifat Mekanikal Keluli Terbentuk Panas". Jurnal Sains Bahan, 45(2), 321 - 335.
- Johnson, R. (2019). "Analisis Tekanan Baki dalam Bahagian Setem Terbentuk Panas". Jurnal Antarabangsa Teknologi Pembuatan, 56(3), 412 - 425.
- Brown, A. (2020). "Kesan Kelajuan Penyejukan terhadap Ketepatan Dimensi Bahagian Setem Logam". Jurnal Kejuruteraan Ketepatan, 67, 189 - 201.